AI眼镜外壳与结构件|双色模具注塑
型号: v-1.0
应用领域
详细描述
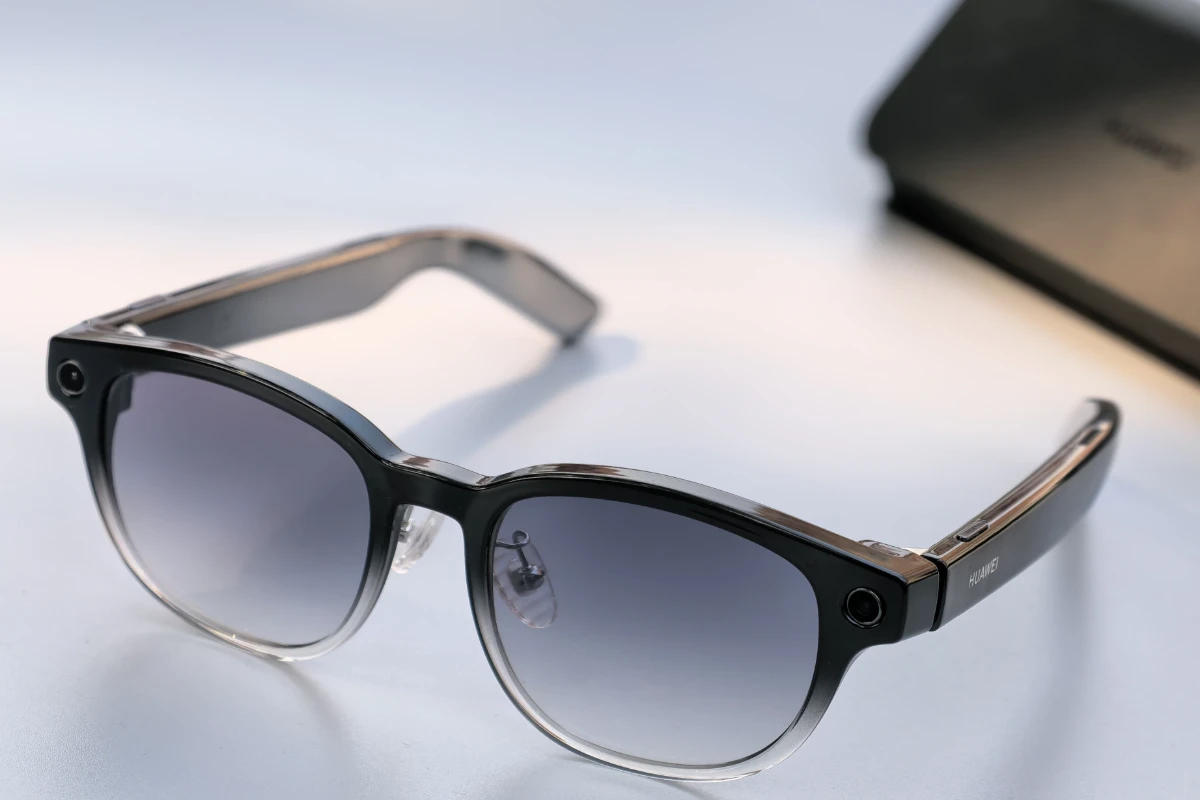
AI眼镜这东西,外壳看着就几块薄壳,真做起来比一般3C件麻烦:
镜框是大曲率异形面,壁厚常常压到0.6–0.8mm;镜腿要塞主板、电池、铰链,还得轻、得贴脸、不能翘曲;分色线和软硬胶交接面,差0.1mm肉眼就能看出来。
东煌塑胶在深圳宝安石岩,做双色注塑十几年,这类件是我们现在主攻的方向之一。
 |  |
我们能做的件
镜框、镜腿、中框、镜片支架
双色分色外观件(PC+PC异色 / ABS+ABS异色)
硬胶+软胶包覆件(PC+TPU / PC+TPE,鼻托、镜腿贴肤层、防滑段)
嵌件成型:镜腿里预放金属芯、螺母、触点,模内一体打出来
双色模具怎么开
我们自有模具部,18台模具设备,CNC、镜面火花机、磨床都在厂里。
AI眼镜双色模不是把单色模复制一套:
先跑DFM和模流,把进胶点、熔接痕、困气位置先标出来
转盘双色结构,旋转对位按±0.02mm控,封胶位提前留补偿
软硬胶结合面做机械咬合(槽位/咬花),不光靠"粘"
镜面外观面用S136/NAK80,抛光按外观件标准来
模具交期15–25天出T1,不靠外协排队。
注塑和品控
5台伊之密双色机,160T/250T/360T都有,核心双色工序100%自己打,不外发。
PC、ABS、PA、TPU、TPE都能成型,薄壁填充和包胶结合力是重点盯的两件事:
基材转序温度、第二射料温模温分开控,避免脱层
2.5次元量轮廓,色差仪管批次颜色
双色粘合测试仪做结合力抽检,不靠手掰看"粘没粘住"
表面处理一站收口
喷油、电镀、丝印、雷雕外协配套,但我们统一管品质和交期。
客户不用自己再找一家喷涂厂、一家丝印厂对来料。
合作方式
你给我3D图档+材料意向+预估用量:
24小时内回报价
48小时内出DFM报告(风险点直接标在图上)
结构没冻结也能先评审,开模前把壁厚和分型面改对,比开完模再改省钱
镜框镜腿这种件,难点不在"能打出来",在"打十万套不走形、不分色线发胖、不脱胶"。
东煌不承诺样件多漂亮,承诺的是:从T1到量产,尺寸和手感是同一把尺子。
产品特性
- 双色注塑十几年经验,AI眼镜外壳结构件主攻方向
- 自有模具部18台设备,CNC/镜面火花机/磨床全厂内
- 5台伊之密双色机,核心工序100%厂内不外发
- DFM+模流前置分析,进胶点/熔接痕/困气位置提前标注
- 转盘双色结构,旋转对位±0.02mm精度控制
- 软硬胶机械咬合设计(槽位/咬花),不依赖胶粘
- 嵌件成型:镜腿预放金属芯/螺母/触点,模内一体成型
- PC/ABS/PA/TPU/TPE全材料覆盖,薄壁填充与包胶结合力重点管控
- 表面处理一站收口:喷油/电镀/丝印/雷雕统一管品质交期
- 24小时报价响应,48小时DFM报告输出
技术规格
产品特性
- 双色注塑十几年经验,AI眼镜外壳结构件主攻方向
- 自有模具部18台设备,CNC/镜面火花机/磨床全厂内
- 5台伊之密双色机,核心工序100%厂内不外发
- DFM+模流前置分析,进胶点/熔接痕/困气位置提前标注
- 转盘双色结构,旋转对位±0.02mm精度控制
- 软硬胶机械咬合设计(槽位/咬花),不依赖胶粘
- 嵌件成型:镜腿预放金属芯/螺母/触点,模内一体成型
- PC/ABS/PA/TPU/TPE全材料覆盖,薄壁填充与包胶结合力重点管控
- 表面处理一站收口:喷油/电镀/丝印/雷雕统一管品质交期
- 24小时报价响应,48小时DFM报告输出