双色模具粘不紧、包胶件分层剥离?7 类根因排查与对应解法
双色件、包胶件掰开分层、边缘翘起,多数不是胶水问题。按材料相容性、界面污染、一射件温度、表面纹理、排气、收缩应力、射胶时序七个方向逐条给判断方法与解法,并说明如何用剥离检测把附着力变成可量化的数据。
方案详情
详细了解解决方案的核心内容
一句话结论:双色件、包胶件“粘不紧”,多数不是胶水的问题。双色注塑的结合力来自两处——界面上的分子链互扩散熔接,以及结合面上的机械咬合。粘不住,说明界面温度、表面洁净度、材料相容性、排气这四项里至少有一项失效。下面按 7 类根因逐条给判断方法和解法,可以直接拿去对试模报告。
一、先掰断一件:看断面就能定位一半
拿到不良件,别只看外观,直接掰开或用刀劈开结合面看断面。断面形态基本能指向原因:
| 断面表现 | 说明 | 优先排查 |
|---|---|---|
| 两层干净分离,像从来没接触过 | 界面既没有熔接层,也没有机械锚固 | 材料相容性 → 界面污染 → 一射件表面温度 |
| 有拉丝、软胶局部残留在硬胶上 | 熔接了一部分,属于“够得着但不够牢” | 二射料温与模温、保压、包胶厚度 |
| 结合面局部发亮、有流痕、发黄烧焦 | 型腔困气,熔体被气垫顶住,接触压力不足 | 排气槽、浇口位置、射速 |
| 一射件被冲歪、压塌、溢胶 | 这是受力变形问题,不是粘接问题 | 二射射速与注压切换、一射件刚性 |
断面判完,再按下面 7 条对号。
二、7 类根因与对应解法
1. 材料本身不相容——排第一位,也最容易被跳过
怎么判断:断面干净、没有任何拉丝,换工艺参数(料温、模温、压力、时间)几乎没有改善。这基本是材料配对的问题,靠调机调不出来。
为什么:两种聚合物的极性、表面能、结晶行为差异太大时,界面处分子链无法互扩散,只能靠机械咬合;而光滑结合面的机械咬合非常有限。
怎么解:
- 优先选已验证的配对:PC、PC+ABS 与 TPU、TPE 的包胶是成熟组合,ABS 与 TPE、TPU 也常用。TPE 要选“包胶级”牌号(带与基材相容的嵌段或相容剂),普通注塑级 TPE 对 PC、PA 的附着力往往不够。
- 确实不相容的组合(如 PP 与多数硬胶、PA 与部分弹性体),走三条路:① 底涂(primer)② 一射件表面等离子或火焰处理提高表面能 ③ 结合面做机械咬合结构(燕尾槽、倒扣、网纹、穿孔),把“粘”变成“锁”。
- 别指望靠加压力硬压——压力只能提高接触面积,解决不了相容性。
2. 界面污染:脱模剂、油污、手指印、粉尘、飞边
怎么判断:附着力时好时坏、不良集中在某一区域或某个班次;用无水乙醇擦拭后再试,附着力明显变好。
怎么解:一射件禁用硅油类脱模剂(非用不可时选干性无硅型,并确认与后工序兼容);一射到二射之间用带盖周转箱、戴手套取件,禁止裸手摸结合面;上机前离子风除尘。分型面与镶件配合处的飞边、油泥要定期清理——飞边会把两层材料直接顶开。
3. 一射件的表面温度——最常见、又最容易被当成“材料不行”
怎么判断:同一副模、同一批料,只是把一射到二射的间隔时间改短,或者把一射件预热一下,附着力就明显变化。
为什么:二射熔体接触一射件表面时,必须把界面瞬间加热到两种材料的熔接温度窗口,分子链才能扩散。一射件已经冷透(放置过夜、冷却水路开得太足),界面一接触就冻结,只形成一层“假粘”。
怎么解:缩短一射到二射的间隔(双色机旋转模本身就在解决这件事);必要时一射件保温或预热(温度取在材料热变形温度以下的安全区间);二射模温适当提高,让界面有足够的热停留时间。
4. 结合面太光滑,或者纹理方向不对
怎么判断:同一件上,镜面区域最先剥离,纹理区域反而粘得住。
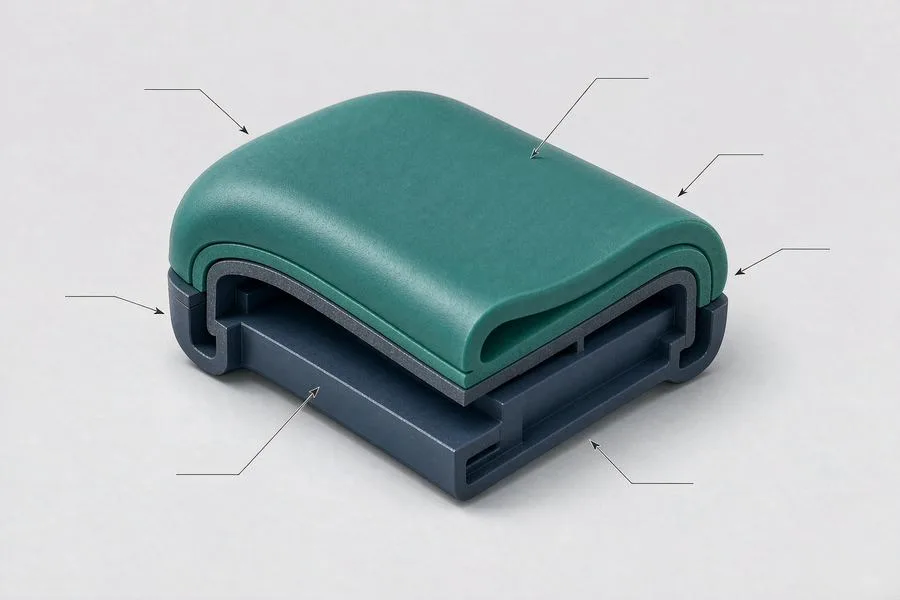
怎么解:结合面不必追求镜面,适度粗糙度更利于机械咬合;细纹(网纹、V 形槽)垂直于受力方向比顺着受力方向更有效;包胶区域的边缘做包边或倒扣,把剥离应力转成剪切应力。
5. 排气不良,形成“气垫”
怎么判断:结合面局部光泽差、有流痕、发黄,甚至缺胶;剥离面能看到气泡痕迹。
怎么解:在包胶腔最后填充的位置开排气槽(常规深度 0.02–0.03mm,宽度按腔体定),必要时做镶件排气或真空排气;调整浇口位置,让流动前沿单向推进,把气体从一端赶出去,而不是在中途包住。
6. 收缩差异与结构应力:边缘先翘,然后整片脱开
怎么判断:中心粘得住,边缘一圈翘起;放置一段时间或过高温后,剥离范围扩大。
怎么解:包胶层厚度尽量均匀,太薄(低于 0.6mm)难充填,太厚收缩量大,常用区间 0.8–1.5mm;边缘做包边(软胶包住硬胶边缘)比平面对接抗剥离;尖角加圆角分散应力;对残余应力敏感的件,可后烘退火后再做附着力复测。
7. 射胶时序与压力:近浇口牢、远端一撕就开
怎么判断:靠近浇口的位置粘得牢,远离浇口的位置剥离。
怎么解:二射分段射速(慢—快—慢),避免高速熔体正面冲击一射件造成位移,也避免冷料前锋;提高二射料温与模温,末段保压补缩,让压力传到远端;一射件刚性不足的,先改结构加筋,再谈粘接。
三、别再用“手掰一下”当检验
附着力靠手感判断有两个后果:一是同批件结论不一致,二是问题流到客户手上才发现。可落地的做法是:
- 用双色粘合测试仪做剥离或拉拔,记录数值并设定内控下限(按图纸要求或双方约定),首件加巡检留数据;
- 叠加环境验证:高温高湿、冷热循环、热水浸泡、跌落后复测附着力,模拟实际使用与运输;
- 数值写进试模报告与出货检验记录,客户要追溯时拿得出数据,而不是“我们觉得挺牢”。
四、把问题挡在开模之前
上面 7 条里,第 1、4、6 条是设计问题,靠调机解决不了;第 2、3、5、7 条是工艺与模具问题,但排气、浇口、包胶结构一旦模具开下去,改起来就是改模成本和时间。所以真正的成本分水岭在开模前:
- DFM 前置:收到 3D 图档后 48 小时内出可制造性分析报告,专门看双色结合面——材料配对、包胶厚度、咬合结构、排气与浇口位置,把风险点写在开模之前;
- 自有模具部:18 台模具加工设备(中国台湾产高精度 CNC 加工中心 3 台、镜面火花机 4 台、普通火花机 4 台、磨床 4 台、铣床 3 台),T1 试模发现问题当天检讨、当天改模,不用等外协排期;
- 自有双色产能:自有 20 台伊之密注塑机,核心双色注塑工序 100% 在自有工厂完成、不外发;另有约 20 台协同产能承接单色件溢出与辅助工序,品质与交期由公司统一管控;
- 量化验收:双色粘合测试仪、2.5 次元影像测量仪、色差仪,把“结合牢不牢”从形容词变成数值;
- 体系支撑:已按 ISO 9001 与 IATF 16949 体系建立并运行,从来料到出货设 IQC、首件确认、IPQC 巡检、OQC 出货检验四道节点。
五、几个常被追问的问题
客户指定了不相容的两种材料,怎么办?
A:先确认外观与功能能不能接受替代牌号——很多“不相容”其实是选了非包胶级牌号。必须用原指定材料时,走底涂、表面处理、机械咬合的组合方案,并在 T1 阶段用剥离数据验证,而不是量产后才发现。
一模多腔,只有某几腔粘不牢?
A:优先查模温均衡与排气——腔与腔之间的温差、排气槽深浅不一致是最常见的原因,其次才是浇口平衡。
小批量试产粘得住,量产反而不稳?
A:多数是节拍变了:一射件在车间停留时间变长、料在料斗里停留过久降解、脱模剂用量随手加。把“一射到二射的间隔时间”和“干燥参数”写进工艺卡,是性价比最高的一步。
—— 手里有具体的粘接不良件,或者正在评估一个双色/包胶方案,可以把 3D 图档 + 材料 + 需求量 发过来:24 小时内回复报价,48 小时内出 DFM 报告。电话 15986810439(微信同号),邮箱 Jacobhe@szdofo.com。